


Jak zapewnić przewodność elektryczną stołu spawalniczego Tig?
Nov 04, 2026
Zostaw wiadomość
Jeśli prowadzisz firmę zajmującą się dostawą blatów do spawania metodą Tig, codziennie dostaję jedno pytanie: „Dlaczego przewodność elektryczna mojego stołu ma tak duże znaczenie?” Robię to już od ponad dziesięciu lat i wciąż nie mogę zliczyć, ile razy nowy spawacz przyszedł do mnie z frustrującą historią – jego spoiny Tig są porowate, nie ma rozprysków lub jakość ściegu jest nierówna, a pierwszą rzeczą, którą sprawdzamy, jest przewodność stołu. W szczególności w przypadku spawania metodą TIG przewodność nie jest tylko czymś, co „miło jest mieć” – jest podstawą stabilnego łuku, czystych spoin i mniejszej ilości błędów związanych z naprawą. Dzisiaj szczegółowo opowiem, jak zapewnić, że blat stołu spawalniczego Tig zapewnia wymaganą przewodność, opierając się bezpośrednio na tym, czego nauczyliśmy się dostarczając stoły do dużych i małych zakładów spawalniczych.

Po pierwsze, uprośćmy sprawę: spawanie metodą TIG opiera się na ciągłej ścieżce elektrycznej o niskiej rezystancji od palnika spawacza, przez obrabiany przedmiot, przez stół i z powrotem do źródła prądu. Jeśli na tej ścieżce występują przerwy lub wysoka rezystancja, wystąpią spadki napięcia, błądzenie łuku i wszystkie te irytujące wady spawów, o których wspomniałem. Wielu facetów uważa, że przewodność oznacza po prostu „stół jest metalowy” i tak to zostawia, ale kryje się za tym o wiele więcej.
Zacznij od materiału blatu stołu – nie podlega to negocjacjom. Nie zadzieramy tutaj z miękką stalą ani słabym aluminium. Wszystkie nasze blaty do spawania metodą Tig są wykonane z solidnej, wysokiej jakości stali węglowej, zwykle 1045 lub równoważnej, ponieważ ma ona najlepszą kombinację przewodności i sztywności strukturalnej do ciężkich prac spawalniczych. Czekaj, dlaczego nie stal nierdzewna? Świetne pytanie. Stal nierdzewna ma naturalnie wysoką odporność i nawet po obróbce na płasko warstwa tlenku na jej powierzchni działa jak izolator. Widziałem spawaczy, którzy przysięgali na stoły ze stali nierdzewnej, ale po przetestowaniu dziesiątek z nich metodą Tig, wyniki zawsze wskazywały na niespójną przewodność. Z drugiej strony stal węglowa jest wystarczająco czysta w swojej podstawowej strukturze, aby przenosić prąd elektryczny bez walki z nim. Frezujemy również nasze blaty do tolerancji płaskości 0,02 mm – nawet najmniejsze wypaczenie lub wybrzuszenie może stworzyć szczelinę pomiędzy przedmiotem obrabianym a stołem, co powoduje utratę przewodności.
Następnym krokiem jest przygotowanie i wykończenie powierzchni blatu. W tym miejscu wielu tanich dostawców idzie na skróty i to widać. Nie tylko zostawiamy na naszych stołach szorstko wyfrezowaną powierzchnię – wykonujemy dwuetapowy proces szlifowania i śrutowania. Najpierw należy wykonać mocne szlifowanie, aby usunąć zgorzelinę walcowniczą, rdzę lub pozostałości po obróbce, które mogą mieć właściwości izolacyjne. Następnie średni strzał, aby pozostawić lekko teksturowaną, jednolitą powierzchnię. Ta tekstura spełnia dwie funkcje: zapewnia lepszy chwyt zacisków, ale co ważniejsze, eliminuje małe kieszenie powietrzne pomiędzy przedmiotem obrabianym a stołem, które w przeciwnym razie blokowałyby przepływ prądu. Przetestowaliśmy resztki wyfrezowanych blatów w porównaniu z naszymi gotowymi blatami i różnica w przewodności była prawie 30% niższa na szorstko wyfrezowanych powierzchniach. Jeśli używasz używanego blatu, pomiń szczotkę drucianą lub przypadkowe szlifowanie – pozostawiają one nierówne krawędzie i izolujący piasek. Pełne ponowne szlifowanie i strzał są warte każdej minuty.
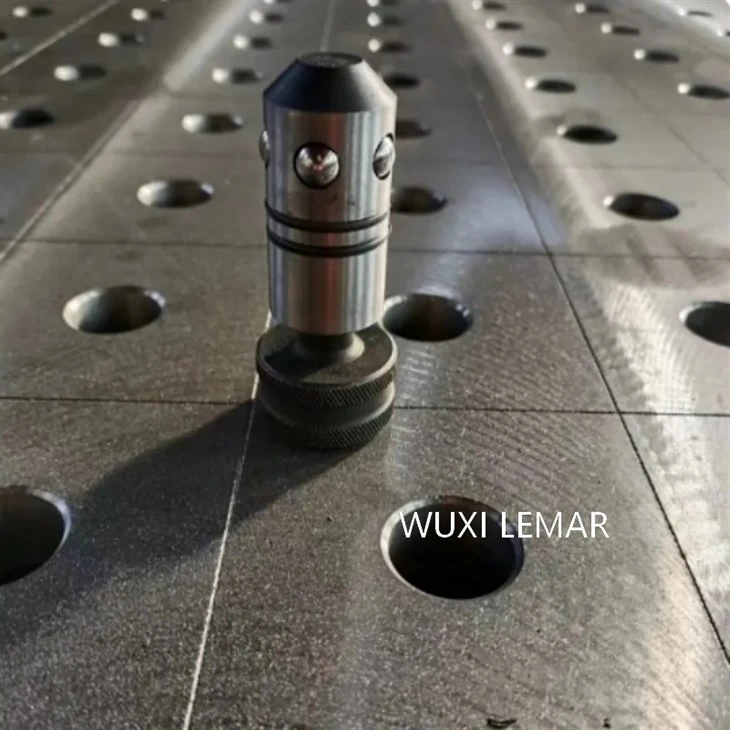
Jest jeszcze siatka otworów i kołków – nazywamy naszą siatkę modułową „systemem mocowania modułowego”, a jeśli zostanie wykonana prawidłowo, zmienia reguły gry w zakresie przewodności. Jeśli Twój blat ma precyzyjnie obrobione otwory o średnicy 16 mm lub 28 mm (jak naszElastyczne stoły spawalnicze serii D28), otwory są oddalone od siebie o zaledwie 100 mm, co oznacza, że pomiędzy miejscem osadzenia przedmiotu obrabianego a materiałem przewodzącym stołu nigdy nie będzie szczeliny większej niż paznokieć. Obrabiamy otwory na całej grubości blatu, a nie tylko otwory w połowie izolowane zabijają przewodność, a otwory w połowie głębokości to szybki skrót, który rujnuje wydajność. Kołki, których używamy w tych otworach? Również z litej stali węglowej, która jest ciasno dopasowana, więc nie ma drgań. Luźne styki tworzą przerwy, a nawet 1 mm przerwa może spowodować spadek prądu na tyle, aby zepsuć łuk Tig. Przed opuszczeniem naszego sklepu poddajemy testowi wytrzymałościowemu każde dopasowanie szpilki, a jeśli montujesz własny stół, nie pomijaj tego etapu pasowania na wcisk.
Czekaj, a co powiesz na połączenie wielu sekcji stołu, jeśli masz duże zadanie? Wielu spawaczy używa dodatkowych blatów do długich przedmiotów obrabianych, a jeśli po prostu ustawią je obok siebie, utworzą między nimi szew o wysokiej wytrzymałości. Dlatego naszStół spawalniczy z zestawem spawalniczymjest wyposażony w dedykowane zaciski łączące, które wkręcają się bezpośrednio w sąsiadujące krawędzie blatu stołu, a nie tylko siedzą na blacie. Zaciski te są wykonane z tej samej stali węglowej co stół, dzięki czemu tworzą połączenie metal-metal, bez szczeliny i bez izolacji. Widzieliśmy, że sklepy stosowały w tym celu zwykłe zaciski C, a opór na szwie był 10 razy większy niż w przypadku naszych zacisków montażowych. To ogromna różnica w przypadku długich odcinków rur lub belek stalowych – jeden zły szew może spowodować, że spoiny będą niespójne na 3-metrowym przedmiocie obrabianym.
Następnie jest punkt podłączenia zasilania – nie przeocz tego. Stół wymaga czystego, solidnego połączenia z kablem uziemiającym spawacza, bezpośrednio przy blacie stołu, a nie tylko gdzieś na ramie. Wielu dostawców montuje uchwyty uziemiające na nogach stołu, ale jeśli rama jest pokryta farbą lub izolacją, stanowi to problem. Przyspawamy występ ze stali węglowej o grubości 50 mm bezpośrednio do spodu blatu, a rama jest frezowana na płasko w miejscu styku ze stołem, dzięki czemu nie ma pomiędzy nimi warstwy izolacyjnej. Do połączenia z masą używamy również cynowanych miedzianych końcówek i śrub antykorozyjnych – z biegiem czasu rdza lub utlenianie na śrubie może spowodować odkładanie się izolacji. Spawacz przez miesiąc mówił mi, że jego spoiny są do niczego, i okazało się, że na śrubie uziemiającej znajdowała się lekka warstwa rdzy, która powodowała spadek napięcia o 15%. Szybka szczotka druciana i środek zapobiegający zatarciu naprawiły problem natychmiast. To taka mała, łatwa rzecz, która robi różnicę.
A co z odpryskami? Rozpryski są wielkim wrogiem przewodności i jest czymś, z czym ma do czynienia każdy spawacz Tig. Kiedy odpryski ostygną na blacie stołu, mogą się przykleić, a odpryski te są mieszanką metalu spoiny i topnika, który jest izolatorem. Zalecamy przecieranie blatu roztworem octu po każdej zmianie pracy – ocet rozpuszcza odpryski, nie rysując powierzchni, co mogłoby spowodować powstanie niewielkich szczelin. Unikaj tutaj wełny stalowej lub skrobaków metalowych, chyba że robisz głębokie czyszczenie, ponieważ mogą pozostawić małe metalowe wióry, które w rzeczywistości tworzą plamy o nierównej przewodności, co jest tak samo złe jak izolator. Projektujemy również naszeElastyczny stół spawalniczy 3Dz lekkim nachyleniem (1 stopień), aby odpryski ześlizgnęły się i nie pozwoliły na ich gromadzenie się na płaskiej powierzchni. Jest to niewielka modyfikacja konstrukcyjna, ale w naszych testach ogranicza powstawanie odprysków o 40%, co oznacza mniej czasu na skrobanie i bardziej stałą przewodność.
Porozmawiajmy teraz o tym, czego należy unikać. Widzę, jak goście próbują „ulepszyć” swój stół za pomocą miedzianej płyty na górze, ponieważ miedź jest super przewodząca. Ale tutaj jest haczyk – miedź rozszerza się i kurczy w znacznie innym tempie niż stal węglowa. Kiedy nagrzewa się łukiem Tig, miedziana płyta wypacza się i tworzy szczelinę pomiędzy płytą a stalowym stołem poniżej. Ta szczelina jest izolatorem i w efekcie uzyskujesz gorszą przewodność, niż gdybyś miał stół ze stali węglowej. Ponadto płyty miedziane są miękkie, więc zaciski wbijają się w nie, tworząc małe wgłębienia w miejscach, w których elementy obrabiane ponownie osiadają, przerwy i brak przewodności. Oszczędzaj miedź na części palnika, a nie na blat.
Kolejny błąd: użycie farby lub powłoki na blacie stołu. Niektórzy dostawcy dodają powłokę odporną na zarysowania, aby stół wyglądał ładnie, ale prawie wszystkie z nich mają właściwości izolacyjne. Nawet powłoki „przewodzące”, które testowaliśmy, działają tylko przez kilka spawów, zanim odpryski przejdą, po czym pozostaje niejednolita warstwa przewodząca. Nie malujemy żadnego z naszych blatów – ich delikatne teksturowane wykończenie wystarczy, aby wytrzymać zarysowania bez utraty przewodności. Jeśli obawiasz się rdzy, nasza stal węglowa jest wstępnie pokryta powłoką fosforanową, która zapobiega rdzewieniu do czasu rozpoczęcia spawania, a po wykonaniu kilku ściegów testowych ciepło spawania wypala wszelki pozostały fosforan, pozostawiając czystą przewodzącą powierzchnię.
Wróćmy do rzeczywistych wyników. Nasz klient spawa metodą TIG niestandardowych ram motocykli – miał nierówne spoiny, a 1 na 5 ram miała porowatość. Przeniósł się do naszych stołów w zeszłym roku i obecnie jego wskaźnik defektów wynosi poniżej 1%. Powiedział mi, że największą różnicą jest to, że łuk „pozostaje w miejscu”, zamiast wędrować, co bezpośrednio przełożyło się na lepszą przewodność stołu. Właśnie takie opinie sprawiają, że całe projektowanie i testowanie jest tego warte.
Jeśli więc kupujesz blat do spawania metodą TIG, nie kieruj się tylko ceną i liczbą otworów. Zapytaj dostawcę, jakiego materiału używa, czy frezuje stół na płasko, jak łączy sekcje stołu i gdzie zamontowany jest występ uziemiający. Na tych szczegółach zbudowaliśmy naszą reputację, dlatego nasze stoły niezmiennie zajmują czołowe miejsca w rankingachNajlepsze stoły spawalniczedo zastosowań Tig w całej branży. Jeśli nadal występują problemy z przewodnością, nawet po wykonaniu wszystkich tych kroków, przyczyną może być obrabiany przedmiot — rdza, farba lub olej na metalu nieszlachetnym mogą działać jak izolator. Szybkie przetarcie środkiem odtłuszczającym przed przymocowaniem go do stołu również to rozwiąże.
W ostatecznym rozrachunku dobry blat do spawania metodą TIG to coś więcej niż tylko trzymanie przedmiotu obrabianego – chodzi o współpracę z Tobą, aby szybciej i lepiej wykonywać spoiny. Jeśli jesteś gotowy na modernizację swojego stołu lub masz pytania dotyczące tego, czy naszStół Jig do spawanialub nasza elastyczna seria sprawdzi się w Twoim sklepie, skontaktuj się z naszym zespołem w dowolnym momencie. Nie tylko sprzedajemy stoły – jesteśmy także spawaczami, dlatego udzielimy Ci uczciwej porady, a nie tylko oferty handlowej.
Wyślij zapytanie